チューブメーカーのための実践的なトラブルシューティングガイド
ST Machineryのチューブミルエンジニアリングチームのソリューション


チューブミル生産ラインは連続製造システムです。各セクションが適切に連携すると、メーカーは安定した生産量、一貫したチューブ品質、予測可能な生産コストを達成できます。
ただし、真空管メーカーは日常の運用において、次のようなさまざまな問題に遭遇する可能性があります。
- 溶接品質が不安定
- チューブ径の偏差
- 真円度が悪い
- 表面の傷
- 頻繁に機械が停止する
- 高いスクラップ率
- 遅い切り替え
- ローラーの寿命が短い
これらの問題は、必ずしも単一のコンポーネントから発生するとは限りません。チューブミルには複数のプロセスが含まれます。
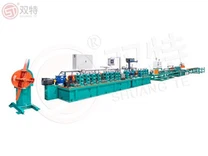
コイル供給→成形→溶接→溶接処理→サイジング→矯正→切断→検査
1 つのセクションで問題が発生すると、生産ライン全体のパフォーマンスに影響を及ぼす可能性があります。
でSTマシナリー、当社は世界中のチューブメーカーと協力し、お客様が製造上の問題を分析し、装置設定を最適化し、製造の安定性を向上できるよう支援します。
26 年以上のチューブミル製造経験を持つ ST Machineries は、装置の供給だけでなく、顧客が信頼性の高い長期生産を実現できるよう支援することにも重点を置いています。- (stmachineries.com)
このガイドでは、チューブミルの最も一般的な問題と、実際の生産状況に基づいた実際的な解決策をまとめています。
不安定な溶接品質


問題の説明
溶接品質は、チューブ製造における最も重要な指標の 1 つです。
一般的な溶接の問題には次のようなものがあります。
- 溶接亀裂
- 不完全な浸透
- 不均一な溶接シーム
- 過剰な溶接ビード
- 気孔率
- 燃え尽きて-
これらの問題により、次のような問題が発生する可能性があります。
- チューブ漏れ
- 圧力テストの失敗
- 顧客からの苦情
- 生産廃棄物の増加
考えられる原因
1. 間違った溶接パラメータ
TIG、レーザー、または HF 溶接の場合、パラメータは以下と一致する必要があります。
- 材質の種類
- 肉厚
- 生産速度
設定を誤ると溶接が不安定になる場合があります。
例:
- 溶接電力過多 → 過熱
- パワー不足→融合不完全
2. 成形条件が不安定
溶接する前に、ストリップのエッジが正確に一致している必要があります。
形成セクションが次を作成する場合:
- 不均一なエッジ
- 溶接ギャップが正しくない
- 位置ずれ
溶接システムでは完全に補正することはできません。
3. 材料の準備が不十分
問題は次のような原因で発生する可能性があります。
- ストリップ表面の汚れ
- 油汚れ
- ストリップエッジの損傷
STマシナリーのソリューション
以下をお勧めします。
成形精度の確認
検査:
- ローラーの位置合わせ
- ストリップ位置
- 溶接隙間
溶接パラメータの最適化
調整する:
- 溶接力
- 溶接速度
- シールドガス
- 電極位置
材料の準備を改善する
確保する:
- きれいなストリップ表面
- 安定したコイル品質
- 正しい材料グレード
安定した溶接プロセスには、成形精度と溶接制御の調整が必要です。
チューブ径のバリエーション


問題の説明
チューブ直径の偏差は以下に影響します。
- 組立性能
- 顧客の受け入れ
- さらなる処理
典型的な問題:
- 直径が大きすぎる
- 直径が小さすぎる
- 楕円管形状
- 寸法の不一致
考えられる原因
1. 間違ったローラー調整
サイジングローラーは最終的なチューブの寸法を決定します。
調整が正しくないと、次のような問題が発生する可能性があります。
- 不均一な縮小
- チューブの変形
- 寸法不安定性
2. ローラーの摩耗
長時間の操作後:
- ローラー表面が摩耗する
- 成形精度が低下する
- チューブの品質が不安定になる
3. 素材バリエーション
コイルのバッチが異なると、次のような違いがある場合があります。
- 厚さ
- 硬度
- 機械的性質
ソリューション
ST マシナリーは次のことを推奨します。
- ローラーの定期点検
- 正確なローラーの位置決め
- 生産パラメータの記録
- 入荷検査
精密チューブの用途では、完成品後だけでなく、製造全体を通して寸法管理を監視する必要があります。
チューブの真円度が悪い


問題の説明
真円度が低いということは、完成したチューブが一貫した円形を維持していないことを意味します。
問題には次のようなものがあります。
- 楕円管
- 不均一な壁応力
- 困難な下流処理
考えられる原因
1. 不適切な成形設計
成形プロセスでは、ストリップを徐々に変形させる必要があります。
変形が激しい場合:
- 材料応力が増加する
- チューブの形状が不安定になる
2. 不適切なサイズ調整
サイズ設定セクションでは、最終的なジオメトリを制御します。
調整が正しくないと、次のような影響があります。
- 真円度
- 真直度
- 直径
ソリューション
改善する:
- ロールデザイン
- 成形シーケンス
- サイズ調整
- 機械のアライメント
ST Machineryは、以下に従ってチューブミル成形システムを設計します。
- チューブサイズ
- 材質特性
- 生産要件
チューブ表面の傷および欠陥


問題の説明
表面品質は以下の場合に特に重要です。
- 装飾チューブ
- 家具用チューブ
- 食品グレードのチューブ-
- 医療用チューブ
よくある欠陥:
- 傷
- ローラー跡
- プレスマーク
- 表面酸化
考えられる原因
1. ローラーの損傷
ローラーが摩耗すると、次のような問題が発生する可能性があります。
- 線状の傷
- 表面マーク
2. 不適切な潤滑
潤滑が不十分だと、次のような症状が増加します。
- 摩擦
- 発熱
- 表面の損傷
3. 異物
以下の間の塵埃または金属粒子:
- ローラー
- ストリップ表面
完成したチューブを損傷する可能性があります。
ソリューション
推奨されるアクション:
- 定期的にローラーを掃除してください
- 損傷した工具を交換する
- 制御潤滑
- クリーンな生産環境を維持する
ステンレス製装飾管の場合、金型の状態が製品の外観に直接影響します。
チューブミルの頻繁なダウンタイム


問題の説明
予期せぬダウンタイムが短縮されます。
- 生産能力
- 配信の信頼性
- 工場の収益性
一般的なダウンタイムの理由:
- 電気的故障
- ベアリングの損傷
- 溶接システムの故障
- 油圧の問題
- ローラー交換
考えられる原因
予防保守の欠如
多くの工場は設備が故障するまで待機します。
これにより、以下が作成されます。
- 修理時間が長くなる
- スペアパーツのコストが高くなる
- 生産中断
機械の誤った操作
操作が悪いと次のような問題が発生する可能性があります。
- 過負荷
- 不適切な調整
- コンポーネントの摩耗が早くなる
ソリューション
ST マシナリーでは、予防保守を推奨しています。
毎日のチェック
検査:
- 潤滑
- ノイズ
- 温度
- 機械の振動
定期メンテナンス
チェック:
- ベアリング
- トランスミッション部品
- 電気系統
- 溶接部品
メンテナンス スケジュールは、緊急修理よりもはるかに効率的です。
生産中の高いスクラップ率


問題の説明
スクラップ率が高くなる:
- 材料費
- 人件費
- 生産ロス
一般的な原因:
- 溶接欠陥
- 間違った寸法
- 表面の損傷
- 切断エラー
ソリューション
プロセス監視の改善
モニター:
- 溶接の安定性
- チューブ寸法
- マシンパラメータ
オンライン検査を使用する
考えられるシステム:
- 渦電流検査
- レーザー測定
- 表面検査
製造中に欠陥を発見することで、欠陥のあるチューブが大量に発生することを防ぎます。
チューブミルの切り替え時間が長い


問題の説明
多くのチューブ メーカーが複数のサイズを製造しています。
頻繁な切り替えは生産性を低下させます。
問題には次のようなものがあります。
- ローラーの交換時間が長い
- 繰り返し調整
- 試作廃棄物
ソリューション
クイックチェンジツールを使用する
利点:
- より迅速な生産切り替え
- ダウンタイムの短縮
- 労働力の削減
生産レシピの保存
記録:
- ローラーの設定
- 溶接パラメータ
- 機械の速度
デジタル生産記録は、オペレーターが設定を迅速に復元するのに役立ちます。
チューブ切断の問題


問題の説明
切断の問題には次のようなものがあります。
- チューブの長さが正しくありません
- バリ
- 変形したチューブ端
- 切断速度が遅い
原因
- 刃の選択が間違っている
- 切削同期が悪い
- 機械の振動
ソリューション
最適化する:
- 切断パラメータ
- ブレードの選択
- 機械のアライメント
高速生産するには、切断システムがチューブミルの速度と一致する必要があります。-
オペレーターのスキルの問題


問題の説明
高度なチューブミルでも熟練した操作が必要です。
オペレーターの問題により、次のような問題が発生する可能性があります。
- 不適切な調整
- トラブルシューティングが遅い
- 不安定な生産
ソリューション
確立する:
- 標準操作手順
- パラメータレコード
- 定期的なトレーニング
オペレーターは次のことを理解する必要があります。
- 機械構造
- 溶接工程
- 調整方法
ST マシナリーが顧客のチューブミルの問題解決をどのように支援するか


ST Machineries では、トラブルシューティングは完全な生産システムから始まります。
私たちは以下を分析します:
製品要件
- 材料
- チューブ仕様
- 応用
製造工程
含む:
- 形にする
- 溶接
- サイズ設定
- 切断
- 検査
設備の状態
チェック中:
- 機械構造
- ツーリングの状態
- 制御システム
- 動作パラメータ
ST Machinery チューブミルサポート
チューブミルエンジニアリングの経験
ST Machineries は以下の管製造装置を専門としています。-
- ステンレス鋼管
- 工業用パイプ
- 自動車用チューブ
- 医療用チューブ
- 熱交換器チューブ
- 家具用チューブ
カスタマイズされた生産ソリューション
私たちは以下を提供します:
- 機器の選択
- 生産ライン設計
- プロセスの最適化
- テクニカルサポート
完全な技術サービス
サポートには以下が含まれます:
購入前に:
- アプリケーション分析
- 推奨マシン
生産中:
- インストール
- 試運転
- トレーニング
納品後:
- メンテナンス指導
- プロセスの改善
-
結論
チューブミルの問題は通常、単一のコンポーネントによって引き起こされるわけではありません。
安定した生産には、以下の間の調整が必要です。
- 成形精度
- 溶接性能
- ツーリングの状態
- 機械のメンテナンス
- オペレーターのスキル
- 品質管理
トラブルシューティングの目的は、今日の問題を解決することだけではありません。
優れたソリューションは、メーカーが次のことを達成するのに役立ちます。
- スクラップ率の低下
- より高い生産安定性
- 装置の長寿命化
- 製品の一貫性の向上
ST Machineriesでは、チューブミルエンジニアリングの経験と実践的な生産知識を組み合わせて、メーカーが信頼性が高く効率的なチューブ生産システムを構築できるよう支援します。
ST Machineries は、ステンレス鋼精密管、自動車用管、熱交換器用管、産業用パイプのいずれを製造する場合でも、安定した長期稼働を実現するように設計されたチューブミル ソリューションを提供します。{0}}